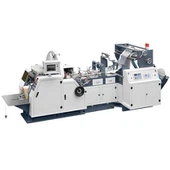
sidoförsegling är en förpackningsanordning som omvandlar en platt rullfilm till en tre-påse. Den tätar båda sidor och botten. Den fjärde kanten förblev öppen för fyllning. Du kanske har sett den här typen av förpackningar i engångspaket med ketchup, paket med schampoprover, paket med kaffegrädder och endospaket för läkemedel. Det är ett av de vanligaste påsformaten i mjuka förpackningar. Designen är enkel. Maskinen förseglades på tre sidor och lämnades öppen. Produkten förpackas sedan. Den sista sidan kan förseglas på samma produktionslinje eller senare i produktionsprocessen.
Detta dokument introducerar vadTre sidor förseglingspåsmaskinär. Den täcker de två huvudsakliga maskintyperna på marknaden. Arbetsprocessen för tätning, lämpligt material och kvalitetsstandarden för den färdiga produkten beskrivs också. Den innehåller också vad du ska kontrollera innan du köper en maskin. Använder Zhuxin Machinery och andra välkända företags produktionsutrustning.- Företaget grundades 1989 och är en tillverkare av väskor 1989. Det exporterar full film till väskans produktionslinje.
De två konfigurationerna bakom namnet
Inom förpackningsindustrin är användningen av "tre-sidig försegling" relativt slapp, konsumenter kommer ofta att få uttalandet "tre-sidig försegling". Köpare kan bli förvirrade eftersom två olika maskintyper kan producera påsar som ser likadana ut.
För-tillverkade påsmaskiner (påsar-tillverkningsmaskiner)
Maskinen kör filmen genom ett fällbart bord. Den har två sidotätningar och en bottentätning. Den kan också använda vikning som botten. Maskinen skär sedan varje påse. Utgången är en hög eller rulle med tomma påsar. Påsarna fylls sedan och förseglas på separat påfyllningsutrustning. De flesta av maskinerna som listas som "tre-påsar" faller i denna kategori. De gör påsar, men de fyller dem inte.
Vertical Form-Fill-Seal (VFFS) Machines
Inom förpackningsindustrin är användningen av "tre-sidig försegling" relativt slapp, konsumenter får ofta uttalandet "tre-sidig försegling". Köpare kan bli förvirrade eftersom två olika maskintyper kan producera påsar som ser likadana ut.
För-tillverkade påsmaskiner (påsar-tillverkningsmaskiner)
Maskinen kör filmen genom ett fällbart bord. Den har två sidotätningar och en bottentätning. Den kan också använda vikning som botten. Maskinen skär sedan varje påse. Utgången är en hög eller rulle med tomma påsar. Påsarna fylls sedan och förseglas på separat påfyllningsutrustning. De flesta av maskinerna som listas som "tre-påsar" faller i denna kategori. De gör påsar, men de fyller dem inte.
Hur en påsmaskin med tre sidor fungerar, steg för steg
sidotätningen är huvudsakligen uppdelad i fem steg i varje produktionscykel. Processen är liknande för olika maskinkonfigurationer.
1. Film Avlindning och spänningskontroll
Packningsfilmsrullen är monterad på utrullningsaxeln på maskinens baksida. Vanliga material är PE, polypropen, BOPP, kompositfilm och så vidare. Filmen passerar över dansrullar och spänningssensorer. Dessa delar håller filmen platt och minskar rynkor.
Rätt spänningskontroll är viktigt. Ojämn spänning gör att vecken rör sig. Det kan också göra att sidoförseglingarna blir ojämna och göra att tryckta registreringsmärken flyttas i position. Detta kan öka slöseriet med material under-höghastighetsproduktion.
2. Vikning eller rörformning
I färdigförpackade påsar passerar filmen genom en vikplatta, även känd som en vikplatta. Den förstnämnda viker filmen på mitten längs dess längd. Viken bildar botten av den färdiga påsen. Detta ger en av de tre förseglade kanterna.
På en VFFS-maskin lindar den förstnämnda filmen filmen runt formröret. Film blir rör. Försegla sedan de överlappande kanterna med en längsgående tätning. Detta skapar de bakre slitsarna på påsarna under ögonen.
3. Värmeförsegling på tre sidor;
Tätningssektionen är huvuddelen av maskinen. Uppvärmda tätningsbackar komprimeras med en pneumatisk cylindrar eller servokamfilm. Värme smälter tätningsskiktet. Tryck och uppehållstid, sedan limmas filmskikten ihop.
I sekventiell design är maskinen första sidotätningar. Om bottentätningen är separat skapar den bottentätningen. I en samtidig design kan en inverterad-U tätningsback fullborda alla tre tätningarna samtidigt.
Beroende på filmmaterial är förseglingstemperaturen vanligtvis 100–220 grader C. Varje tätning har sin egen temperaturkontroll. Det nedre vecket har två filmlager, så det kan behöva olika värmeinställningar från sidokanterna.
4. Fotoelektrisk registrering
För tryckt film läser en fotoelektrisk sensor av registreringsnumret på filmen. Maskinen justerar sedan filmens position i realtid. Detta hjälper skärbladet att landa mellan två tryckta mönster.
Utan registreringskontroll kanske grafiken inte stannar på plats. Skärningar kan också göras genom logotypen. De flesta moderna maskiner stannar automatiskt när registreringsnumret inte upptäcks. Detta hjälper till att förhindra att mycket tryckfel går till spillo.
5. Klippning och uppsamling
Tätningsfilmen flyttas till skärstationen. Höghastighetsmaskiner använder ofta roterande knivar. Eager blade kan användas i BOPP, OPP och andra filmer.
Klipp penndrag för att separera varje påse. De färdiga påsarna överförs sedan till transportband eller staplingskärl. Vissa maskiner använder också ett perforeringshjul. Detta håller påsen i en rullande anslutning. Detta format gäller för trasiga påsremsor som används i varuautomater och cateringtjänster.
Vilka filmer kan den bearbeta?
Den tre-sidiga påshållaren kräver bra uppvärmning och spänningskontroll. Varje typ av film kräver en annan förseglingsinställning.
Polyeten (LDPE/HDPE) -Låg smältpunkt, ett brett tätningsområde. Används ofta i detaljhandeln, matkassar.
Polypropen och BOPP – dessa material har höga smältpunkter. De behöver mer exakt temperaturkontroll. BOPP kan även användas för att krympa wrap och bageriförpackningar.
Laminat- och aluminiumfolie-dessa används i barriärpåsar för kaffe, medicin och matkryddor. De kräver längre tätningstider och exakt tryck. Värme måste passera genom flera lager utan att skada tätningsmedlet.
Papper och beläggningar-dessa blir allt vanligare i takt med att varumärken använder mer återvinningsbara förpackningar. Biofilmer kan kräva lägre temperaturer och lägre produktionshastigheter för att förhindra blåsor.
Typisk filmtjocklek är mellan 15 och 120 mikron. Tjockare laminatmaskiner använder starkare tätningsramar och bredare tätningsbackar. Lättvikts OPP-maskiner, som RQL-serien från Zhuxin Machinery, är designade för hög-varmförsegling och termisk skärning. Gäller OPP, BOPP, 4etc.
Varför tätningskvalitet är en vetenskap, inte en eftertanke
Tätning skyddar produkten från omgivningen. Tätningshållfasthet är en viktig faktor för förpackningsingenjörer och chefer.
Branschstandardmetoden för att mäta tätningshållfasthet är ASTM F88/F88M, eller "Standard Test Method for Seal Strength of Flexible Barrier Materials." Testet mäter den kraft som krävs för att separera materialremsor som innehåller tätningar. Det kan också fastställa orsaken till tätningsfel. ASTM beskriver tätningshållfasthet som en kvantitativ indikator på processvalidering, prestanda och kontroll. Detta innebär att påstillverkaren bör ha en konsekvent försegling under tillverkningen, inte bara en stark försegling då och då [3].
För livsmedelsförpackningar måste filmen även följa lokala bestämmelser. I USA reglerar kapitel 21 i Federal Code of Regulations exponering för livsmedel som en indirekt livsmedelstillsats. Delar 174 -178 inkluderar lim, beläggningar, polymerer och produktionshjälpmedel.
Huvudregeln för Europeiska unionen är förordning (EG) 1935/2004. Den kräver material som kommer i kontakt med livsmedel för att förhindra att skadliga ämnen överförs till livsmedel. Europeiska kommissionens förordning (EU) nr 10/2011 listar också godkända ämnen för plastmaterial och anger övergripande migrationsgränser.
Om du exporterar påsar till USA eller EU, fråga din maskinleverantör om dokument som kopplar film-, bläck- och limsystemen till bestämmelserna. Filmleverantörer är också skyldiga att producera efterlevnadsförklaringar.
Maskiner kan göras av undermålig film till väl-förseglade påsar. Överensstämmelse beror på förpackningsmaterialet, inte maskinens inställning.
Tillämpningar över branscher
Pocket dammsamlare är liten, läckagetät och låg kostnad. sidotätningar används i många industrier:
- Mat och kryddor-Ketchup, senap, sojasås, snabbkaffe, socker, salt, kryddor och bakpaket.
- Läkemedelspåsar- med pulver, granulat och vätskor per enhetsdos. Dessa produkter måste vara mycket tätningsbara för att uppfylla regulatoriska krav.
- Kosmetika och personlig vård-provförpackningar för schampo, lotion och kräm.
- Hårdvara och elektronik-prylar, fästelement och elektronik som behöver skydd mot damm och statisk elektricitet.
- Logistics-Polymex Preferred Pack använder självhäftande försegling- på tre sidor.
Zhuxin Machinery RQL-600/800/1000-serien visar utbudet av dessa maskiner. Dessa sidoförseglade hot cutters kan producera 40–198 påsar per minut, beroende på modell. De klarar upp till 600 mm tätning och skärning. De varierar i bredd från 580 mm till 980 mm. De används i produkter som strumpor, handdukar, bröd och smycken.
Hur man väljer en påsmaskin med tre sidor
Köpare tittar helt enkelt på den listade produktionshastigheten och väljer fel maskin. Här är några saker att tänka på innan du köper:
1.Tömma påsar eller fyllda påsar?
Bestäm först om du behöver en färdig-påsmaskin eller en VFFS-linje. De två maskintyperna är olika. De kan inte ersätta varandra. Produktlistor gör det inte alltid tydligt.
2.Tätningsbredd och värmekapacitet
En bredare tätningar ger starkare tätning. De kräver också mer värmekraft och längre tätningstider. Välj tätningsbackens bredd enligt din produkts barriärbehov. Välj inte bara baserat på den maximala storleken som anges i katalogen.
3. Bytestid
Om du producerar många SKU:er, välj en maskin som lagrar formeln i PLC. Systemet sparar på temperatur, påslängd och hastighetsinställningar. Dessa inställningar kan sedan laddas igen på kort tid. Moderna-servodrivna maskiner kan lagra produktinställningar i HMI.
4. Ramstyvhet
Förseglingsprocessen tvingar maskinen upprepade gånger. En robust ram hjälper till att hålla tätningsbackarna inriktade. Maskiner med gjutjärnsramar, såsom Zhuxin RQL-serien, kan behålla en bättre haka över tid. Detta kan förbättra tätningens konsistens och förlänga bladets livslängd.
V. Efter-försäljningsservice och onlineintegration
Säckmaskiner kan inte användas ensamma. Vi kan också producera membranblåsare, flexibel tryckpress, skärmaskin och annan utrustningsleverantörer, såsom Zhuxin Machinery, kan tillhandahålla en komplett produktionslinje. En leverantör kan hantera hela systemet. Du kan sedan justera tjockleken på filmen, utskriftsregistreringen och påsens mått tillsammans.
Slutsats
Maskinen för tre-påsar byter ut en filmrulle mot ett stort antal identiska påsar. Det görs genom att vika, försegla och klippa filmen. Processen ser tillräckligt enkel ut. Det kräver exakt spänning, temperatur och tid.
Om du behöver tomma prefabricerade påsar eller vadderade tätningslinjer, är nyckelpunkterna liknande. Välj maskinen efter din egen produktionsprocess. Kontrollera att filmen och förseglingen följer reglerna för livsmedelsexponering på målmarknaden. Dessa inkluderar 21 CFR i USA, Europaförordning (EG) nr. 1935/2004 och EU-förordning (EU) nr. 10/2011. tätningskvaliteten testades med erkända metoder som ASTM F88.
Leverantörer med lång tillverkningserfarenhet och komplett produktionslinjekapacitet kan också göra upphandlingsprocessen enklare. Zhuxin Machinery, som har funnits sedan 1989, kan hjälpa köpare att anpassa produktionsprocessen från film till påsar genom en leverantörs utrustning.