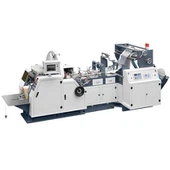
Ordet "helautomatiserad" innebär ett löfte om att lägga råvaran i ena änden och den färdiga produkten i den andra, utan att någon rör vid den i mitten. Inom papperspåsindustrin är helautomatiska handhållna papperspåsmaskiner närmare detta ideal än någon annan typ av maskin - men klyftan mellan försäljningsspråk och faktisk fabriksgolvpraxis är värt att notera. Denna artikel förklarar den praktiska rollen för maskinerna själva inom området för flexibel materialtillverkning och varför "full automation" är ett speciellt koncept. AHelautomatisk papperspåsmaskin med handtagrepresenterar den högsta integrationsnivån i denna kategori, men även den kräver mänskligt engagemang bortom den automatiserade sekvensen.

Maskinautomation: De sex kärnprocesserna
En modern inlinemaskin för papperspåsar utför följande steg, alla styrda av en central PLC och utrustad med servo-drivna delar:
Pappersavrullning och spänningskontroll.En stor kraftpappersrulle - vanligtvis 70–160 gsm, beroende på påstyp - läggs på ett avrullningsskaft. Maskinen drar papper genom ett område för spänningskontroll, vilket håller matningshastigheten jämn och slutar att skrynkla eller glida. Automatiska guider korrigerar sidorörelser i realtid.
Inline-utskrift (valfritt men vanligt).På maskiner med flexografisk tryckenhet passerar papper genom en eller flera tryckstationer. Servo-driven färgregistrering håller fler-färgsmönster i linje. Vissa maskiner kan snabbt skriva ut variabel data som batchkoder eller QR-koder.
Handtagsformning och fastsättning.Detta är det mest automatiserade steget och huvudfunktionen hos den helautomatiska handhållna papperspåsmaskinen. För runda, vridna handtag tillverkar maskinen pappersrep av tunna remsor av kraftpapper, skär dem till längd, viker dem till en U--form och limmar sedan fast dem mellan de inre och yttre påsskikten - i en rad. För platta handtag matas för-avskurna pappersremsor in från en stapel och placeras för limning. AHelautomatisk papperspåsmaskin med handtagutför dessa bifogningssteg i produktionshastighet utan några manuella ingrepp, vilket skiljer det från semi-automatiska alternativ där hanteringsbifogning är en separat offlineoperation.
Rörformning och skärning.Maskinen viker papperet till ett sammanhängande pappersrör, limmar ihop den långa skåran och skär sedan röret i individuella påsar. Pappersskäraren synkroniseras med pappersmatningen genom ett servo-styrt roterande kniv- eller bladsystem.
Bottenformning.Påsens botten öppnas, vikas och binds - och bildar vanligtvis en fyrkantig eller blockig bottenform. På höghastighetslinjer används flera vikplåtar och varma och kalla lim- eller limpistoler som avfyras i exakt ordning.
Samla och stapla.Färdiga påsar räknas, staplas i specificerade batchmängder och skickas till en utmatningstabell. Vissa maskiner har utmatningsstaplar som automatiskt matas in i buntnings- eller krympförpackningsstationer.
Genom alla dessa steg kontrollerar maskinen hastighet, spänning, limmängd, skärlängd, vikläge och handtagsplacering. Produktionshastigheterna sträcker sig från 80 påsar per minut till mer än 250, beroende på påsstorlek, pappersvikt och handtagstyp. AHelautomatisk papperspåsmaskin med handtagfungerar vanligtvis i den högre delen av detta intervall när den är konfigurerad för platta handtag, även om produktionen av runda handtag går med måttliga hastigheter på grund av komplexiteten i repformningen.
"Helautomatiserade" gränser: Vad mer behöver operatörerna göra?
"Helautomatiserad" vid tillverkning av papperspåsar innebär att produktionsstegen inuti maskinen är automatiserade. Det betyder inte att maskinen kan köras utan operatör. Helautomatiska papperspåsmaskiner kräver vanligtvis 1-2 operatörer per skift. Även de mest avanceradeHelautomatisk papperspåsmaskin med handtagkräver fortfarande mänskligt engagemang för flera kritiska uppgifter. Här är vad operatörer faktiskt gör:
Lastning av föräldrarulle.En hel kraftpappersrulle kan väga hundratals kilo. Att sätta den på en avrullningsaxel kräver en kran, gaffeltruck eller åtminstone fysisk ansträngning från operatören. Maskinen bär inte eget papper. Vissa avancerade-system har en automatisk skarvningsenhet som ansluter änden av den löpande rullen till starten av en ny rulle utan att störa linjen - men även det kräver att en operatör placerar reservrullen i skarvningsstationen.
Handtag materialpåfyllning.För maskiner med runda handtag använder vridenheten tunna remsor av kraftpapper från sina egna förrådsrullar. Dessa rullar tar slut vid andra tidpunkter än huvudpappersrullen och måste bytas ut för hand. För maskiner med platta handtag måste handtagsmagasin fyllas på med för-kapade ämnen.
Påfyllning av lim.Under drift kan smält- och kalllimtankar gå tomma. Vissa maskiner har nivåsensorer som varnar förare innan en tank torkar ut, men påfyllning är ett manuellt jobb. Rengöring av limsystemet mellan skift är också en operatörsuppgift.
Växlingsstorlekar.När du byter mellan olika påsstorlekar - från medelstora-butikspåsar till stora matkassar, till exempel - måste operatörer justera eller byta ut vikplåtar, flytta manuella limapplikatorer, ändra klipplängdsinställningar och, i vissa fall, byta stansverktyg-. Servo-styrda maskiner kan komma ihåg och köra lagrade, repeterbara storleksrecept med en knapptryckning, men den första inställningen för en ny storlek kräver manuellt arbete och provkörningar.
Kvalitetskontroller och visuell inspektion.PLC:er kan räkna påsar, upptäcka pappersavbrott och flagga vissa felmatningar. Men de kan inte kontrollera skärpan på trycket, kvaliteten på limapplicering, handtagscentrering eller rivning av små pappersbitar - brister som utbildade operatörer hittar genom att plocka upp provpåsar och titta på dem.
Borttagning av avfall och trim.Formskärning-och trimning genererar returpapper som hopar sig runt maskinen. Vissa maskiner har trimfläktar eller vakuumsystem, men kärl måste fortfarande tömmas. En maskin som kör 200 påsar per minut kan producera mycket trim på ett enda skift.
Problemlösning och åtgärda trassel.Papper är ett varierande material. Fukt, statisk elektricitet, ojämn spänning eller en skarv som passerar genom en stans-kan orsaka stopp. När maskinen upptäcker ett fel stannar den automatiskt, men att ta bort papper som har fastnat från en mapp eller skärmaskin är ett manuellt jobb.
Dagligt underhåll.Rengöring av limmunstycken, avtorkning av fällbrädor, kontroll av remspänning och smörjning av rörliga styrningar är alla operatörsuppgifter. En inlinemaskin kan inte underhålla sig själv.
Jämförelse av antalet operatörer
Jämfört med semi-automatiska alternativ visar helautomatiska maskiner sitt tydligaste värde. Halv-automatiska produktionslinjer för papperspåsar har separata handtags-fäststationer och kräver vanligtvis tre till fem operatörer per skift, enligt branschens driftsdata. För samma produktionsvolym kräver en helautomatisk inlinemaskin 1-2 operatörer - en 50–70 % minskning av arbetskostnaden.
Men den återstående operatören är ingen-lågkunnig hjälpare. Att köra en helautomatisk produktionslinje kräver någon som kan läsa PLC-diagnostikskärmar, justera servoinställningar för nya påsstorlekar och åtgärda lim- eller spänningsproblem - färdigheter som skiljer sig från halv-automatiska linjer och ofta svårare att hitta än de färdigheter i manuell montering som krävs för halv-automatisk produktion.
Vad "helautomatiskt" betyder för industrin
Förpackningsmaskinindustrin har ingen formell global regel som definierar gränsen mellan "halv-automatisk" och "helautomatisk". Denna distinktion är en fråga om konsensus, inte en skriftlig standard. I praktiken använder utrustningstillverkare "helautomatiserade" för att beskriva maskiner som:
Under normal produktion utförs de huvudsakliga omvandlingsstegen (avlindning, vikning, limning, skärning, formning) utan mänsklig beröring.
Handtagsformning och infästning är inbyggd i inline-sekvensen.
Maskinen styrs av servomotorer och PLC istället för mekaniska kammar och linjeaxlar.
En operatör kan övervaka linjen under normala driftsförhållanden.
I alla typer av konverteringsmaskiner betyder "helautomatisk" inte - och har aldrig inneburit - en noll-operatörsinställning för produktionsskift. Även de mest avancerade produktionslinjerna för papperspåsar som är verksamma idag kräver minst en person för materialladdning, kvalitetskontroll och problemhantering.
Trender inom teknik
Nästa steg mot ännu högre automatisering - och vissa avancerade-linjer är redan nära - inkluderar automatisk skarvning av rullar, automatiska limnivåkontroller med varningar för påfyllning och syninspektionssystem som upptäcker påsdefekter (hanterar felplacering, saknade limlinjer, tryckavdrift) och sedan avvisar dåliga enheter automatiskt. Dessa funktioner för maskinen närmare en verklig en-operatörsmodell.
Den globala marknaden för helautomatiska papperspåsmaskiner uppskattades till 800 miljoner USD 2024 och förväntas nå 1,5 miljarder USD 2034, enligt Emergen Research. Den årliga tillväxttakten är 6,5 procent. Denna tillväxtväg drivs både av regleringar som ersätter plastpåsar och av omvandlarindustrins strävan att minska arbetskostnaderna per påse - en drivkraft som driver ytterligare automatisering med varje ny generation av maskiner.
Det ärliga svaret
En helt automatiserad papperspåsmaskin utför varje konverteringssteg automatiskt, från en laddad pappersrulle till en staplad färdig påse. Det är en imponerande teknik: maskinen tillverkar handtag av råpappersremsor, limmar dem på påsen, viker och limmar botten och räknar och staplar sedan - allt med mer än 100 påsar per minut. AHelautomatisk papperspåsmaskin med handtagär den mest kapabla versionen av denna utrustning, som integrerar handtagsformning direkt i produktionslinjen utan separata offlinestationer.
Men den bär inga egna pappersrullar. Den tillsätter inte sitt eget lim. Den tar inte bort sitt eget trimavfall. Den kontrollerar inte sin egen produktion för subtila kvalitetsproblem. När påsens storlek ändras ändrar den inte sina egna vikverktyg. Den fixar sig inte eller underhåller sig själv.
Personen som använder maskinen är mer av en processledare än en manuell arbetare - de ställer in den, matar den, observerar kvalitetsförändringar och ingriper när saker går fel. Det är ett helt annat jobb än att göra väskor för hand, men det är fortfarande ett jobb. "Helautomatiserat" automatiserar processen för att göra påsen-. Det automatiserar inte hela fabriksdriften.
Hänvisning
- Emergen Research. Automatiserad marknadsanalys för papperspåsar, 2025.
- QY Research. Global Automated Paper Feeding Bags Market Report, 2024.