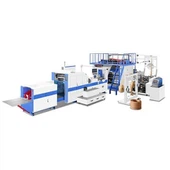
Polymjölksyrapåsmaskin är en anordning för att förvandla polymjölksyrafilm till färdiga påsar genom kontrollerad lindning, skärning, värmeförsegling och stapling. PLA (PLA) är en bioplast fermenterad från växtsocker som majsstärkelse eller sockerrör. Smältpunkten är cirka 150-170 grader och bearbetningsfönstret är cirka 20 grader smalare än konventionell LDPE. Därför kräver tätningsanordningen exakt temperaturkontroll, vanligtvis inom ±2 grader, för att förhindra membranskador. PE-påsmaskiner behöver kanske inte samma nivå av temperaturkontroll. Enligt Smithers är PLA en av de mest använda syntetiska hartserna i mjuka förpackningar. Detta ledde till att fler omvandlare valde maskiner designade för PLA:s termiska egenskaper snarare än att modifiera standardproduktionslinjen av polyetenpåsar.
Förstå PLA-filmer och deras bearbetningsfönster
PLA tillhör familjen lipider och kan vara biologiskt nedbrytbart och syntetiseras under kontrollerade förhållanden. ASTM D6400 och EN 13432 anger kraven på nedbrytning, biologisk nedbrytning och ekotoxicitet som ett ämne måste uppfylla för att kunna märkas "komposterbart". Dessa standarder gäller hartser, inte maskiner. De kan dock påverka utformningen av maskiner. Värmeförseglingstemperaturer över 180 grader kan öka nedbrytningen av PLA, vilket kan leda till ömtåliga tätningar och kortare hållbarhet för färdiga påsar.
Flera egenskaper PLA påverkar utformningen av konverteringsenheter:
- Smälttemperatur: 150–170 grader, LDPE 105–115 grader.
- Glasövergångstemperatur: ca. 55-65 grad . Detta innebär att PLA är styvt vid rumstemperatur och något skört.
- Brottförlängning: 5–10 % för vanliga PLA-filmer och 200–400 % för PE. Detta kräver skonsammare spänningskontroll längs membranets bana.
- Värmeförseglingsfönster: ca 10–15 grader, PE 30-40 grader. Detta kräver mer exakt kontroll av temperaturkontroll.
- Dessa siffror härrör från publicerade materialdatablad och riktlinjer för industriella processer. Faktiska driftsområden beror på filmens tjocklek, tillsatser och kristallinitet.
Hur maskiner fungerar - från expansion till stapling
Det finns fem huvudsteg i produktionen av PLA-påsmaskiner:
1. Vik ut:En enda-eller dubbel-stationstorn varva ner och rulla in PLA-film i maskinen. Automatisk spänningskontroll använder dansrulle eller lastceller för att hålla banspänningen mellan 15 och 40, vilket hjälper till att förhindra att membran med låg töjning sträcker sig eller går sönder.
2. Kantstyrning:En servodriven-kantstyrning placerar filmen med en noggrannhet på cirka ±0,5 mm. Detta är viktigt för PLA eftersom dess lägre förlängning gör den mer känslig för felinriktning och rivning av vecket.
3. Skärning:Roterande kniv eller platt blad för att skära filmen till den angivna längden på påsen. Noggrannheten för skärlängden ligger vanligtvis inom intervallet 150-600 mm ±1 mm. Servodrivna dragsystem kan snabbt ändra påsens längd och storlek på mindre än 10 minuter.
4. Hot Seal:Aluminiumförseglingsstänger, en PTFE--belagd yta bildar en bottenförsegling genom uppvärmning och tryck, och T--påsar har sidokilerna. Tätningstemperaturer kan nå 130-160 grader Celsius med en uppehållstid på 0,3–0,8 sekunder. Pneumatiskt tryck kan regleras mellan 0,2 och 0,6 MPa. Eftersom tätningsfönstret är smalt kan en snabb PID-temperaturregulator bibehålla stabila tätningsförhållanden och minska risken för filmbränning.
5. Stapling och räkning:Kompletta påsar flyttas till staplingsbordet. Räknesensorer spårar produktionen. Platta påsar kan nå 120 till 150 påsar per minut, och T--väskor med sidfot kan nå 50 till 90 påsar per minut.
Nyckelspecifikationer för vanlig konfiguration:
| Parametrar | Typiskt intervall | Notera |
| Max längd på påsen | 150–600 mm | Servodrift, programmerbar |
| Max påsbredd | 150–500 mm | Beror på filmens bredd |
| Filmtjocklek | 20–100 μm | PLA mono-film eller flerskiktsfilm |
| Tätningstemperatur | 130–160 grader | PID-kontroll, ±2 grader |
| Produktionshastighet | 50–150 påsar/min | Väskorna varierar |
| Tätningstryck | 0,2–0,6 MPa | Pneumatisk |
| Klipplängds noggrannhet | ±1 mm | Servo-klippta konfigurationer |
| Total kraft | 4–8 kW | Förändringar vid Seal Station |
| Maskinens vikt | 1 200–2 500 kg | Svetsad stålram |
Dessa intervall återspeglar vanliga konfigurationer inom konverteringsbranschen. Specifikationerna varierar från tillverkare till tillverkare och år till år.
Kvalitetsstandarder och efterlevnad
PLA-påsmaskiner designade för den internationella marknaden kan behöva uppfylla följande regulatoriska och kvalitetskrav:
- ISO 9001:2015 - täcker tillverkarens kvalitetsledningssystem, inklusive design, inköp, produktion och efter-service.
- CE-märkning - för maskiner som säljs på den europeiska marknaden. De tillämpliga EU-maskinreglerna omfattar områden som nödstopp, skyddsskydd, förregling och elsäkerhet.
- EN 13432 – Detta är en materialstandard, inte en mekanisk standard. Tillverkare av påsar som riktar sig till EU:s marknad för syntetiska förpackningar bör kontrollera att deras färdiga PLA-påsar uppfyller föreskrivna kriterier för nedbrytning och biologisk nedbrytning.
- EU:s PPWR - Regler för förpackningar och förpackningsavfall kräver förpackningsdesign, återvinningsbarhet och sammansättning. Tillverkare bör undersöka specifika krav som gäller deras produkter och marknader.
ISO 9001-certifiering och CE-certifiering är olika krav. Tillverkaren ska tillhandahålla relevanta kvalitetsdokument, kvalifikationsdokument och tekniska filer innan maskinen släpps ut på marknaden.
Typer och användningar av frekventa påsar
PLA-påsmaskinen kan producera en mängd olika påsformat enligt verktygskonfigurationen:
- Platt påse: Tre-sidig försegling som används för att förpacka produkter, bakverk och lagad mat. De är enkla i strukturen och kan tillverkas i hög hastighet.
- T-tröjaväska (västväska): Designad med sidokilar och stansade-handtag. De används ofta i detaljhandeln och matinköp.
- Bottenförseglingspåse: Förslut med nederkanten av fållen. Den kan användas i tyngre produkter.
- Bud-/postväskor: inkluderar en automatisk försegling och tejp. De används i applikationer för e-handelsfrakt och sammansatta förpackningar.
- Rullväska: gjord av kontinuerliga rör med perforerade sektioner. De rullas ihop för att användas av produktionsavdelningarna.
Varje format kan kräva olika tätningsdynor och skärverktyg. På servo-utrustade maskiner tar det cirka 15–25 minuter att byta format. Kamdrivna maskiner kan kräva mer tid.
FAQ
Kan PLA bagging line också köra PE-film?
I princip ja. Maskiner är liknande. Emellertid är förseglingstemperatur, filmspänning och produktionshastighet olika. Att köra PE vid PLA-temperaturer kan orsaka överhettning och filmförvrängning. Vissa omvandlare använder en förinställd formel för båda materialen. En dedikerad produktionslinje kan ge en mer stabil produktion.
Kräver PLA-film särskild förvaring innan den förpackas?
Ja. PLA absorberar fukt från luften. Under värmeförsegling kan för hög luftfuktighet leda till nedbrytning. Detta kan leda till lösa tätningar och ömtåliga påsar. filmrullar förvaras vid en temperatur på 20–25 grader med en relativ luftfuktighet under 50 %. Vissa produktionslinjer använder också förtorkningskanaler för att behandla långa-lagrade filmer i öppet läge.
Vad är den typiska avkastningsskillnaden mellan PLA- och PE-påsproduktion?
PLA kan vara 15–25 % långsammare än PE på grund av dess lägre töjning och smalare tätningsfönster. En produktionslinje som producerar 150 påsar PE per minut kan producera cirka 110–130 PLA-påsar per minut. Faktisk produktion beror på påstyp och filmtjocklek.
PLA Bags hjälper tillverkare att bearbeta syntetmaterial på ett kontrollerat sätt. Dess prestanda beror på stabil förseglingstemperatur, korrekt banspänning, exakt påslängd och rätt produktionshastighet. Med ökade regler och efterfrågan på marknaden, med hjälp av kompositförpackningar, kan enheten hjälpa tillverkare att producera PLA-påsar för detaljhandel, tillverkning och e-handelsapplikationer.
Söker efter ISO 9001:2015 och CE-certifierade tillverkare av förpackningslinjer, cnzhuxinmachine.com erbjuder utrustningssupport med över 30 års ingenjörserfarenhet.
Källa till information
- ASTM D6400 – Standardspecifikation för plastetiketter designade för aerob kompostering i kommunala eller industriella anläggningar
- EN 13432 – Krav på återvinningsbara förpackningar genom kompostering och biologisk nedbrytning
- ISO 9001:2015 - Kvalitetsledningssystemskrav
- Mekaniskt direktiv 2006/42/EG - Europeiska grundläggande hälso- och säkerhetskrav för maskiner
- EU PPWR (förpacknings- och förpackningsavfallsförordning, förordning (EU) 2024/1781)
- Smithers - Bioplastics Market Analysis
- Grand View Research - Marknadsprognoser för komposterbara förpackningar